02Handwerk Blatt 04
Bohrständer für die Bohrmaschine
Bohrständer für die Bohrmaschine: Was Eurohals, Säule und Grundplatte leisten, welche Maschine passt und wie du damit gerade, saubere Löcher bohrst.
- Datum
- Lesezeit
- 8 Min.
- Verfasst von
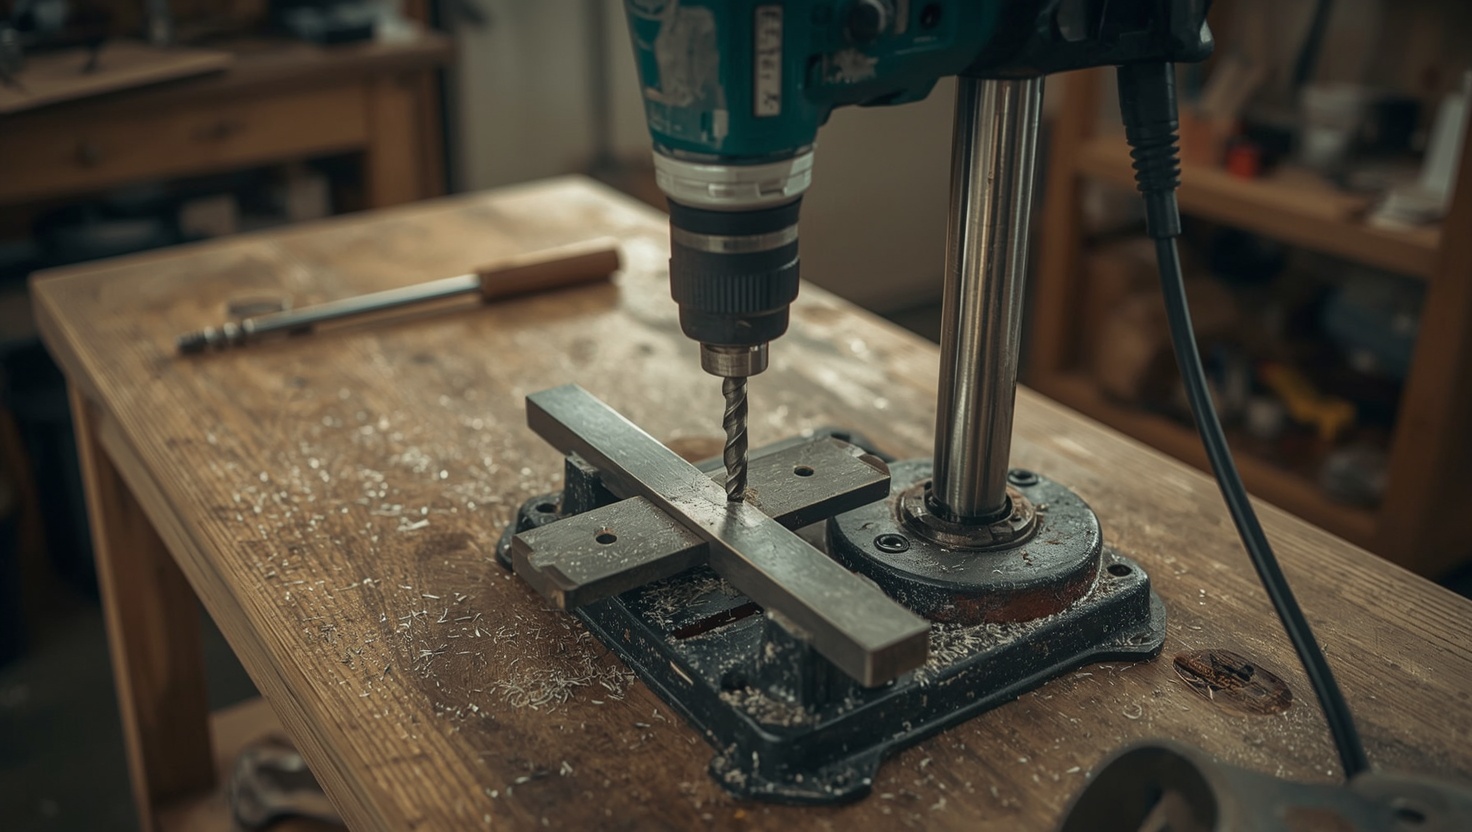
Vier Löcher in einen Winkel aus Flachstahl, danach soll ein Regalbrett darauf passen — und am Ende sitzt eine Schraube schief, weil das dritte Loch verlaufen ist. Genau für diesen Moment gibt es den Bohrständer für die Bohrmaschine. Er hält die Maschine senkrecht, führt den Bohrer auf einer Linie und macht aus einem guten Versuch eine Bohrung, die du wiederholen kannst.
Warum ein Bohrständer für die Bohrmaschine die Werkstatt genauer macht
Freihand bohren klappt, solange das Loch nur irgendwo hin muss. Sobald es auf den Winkel ankommt, wird es schwierig. Ein kleines Rechenbeispiel zeigt, warum: Steht der Bohrer nur 2 Grad schräg, wandert die Spitze auf 40 mm Bohrtiefe um rund 1,4 mm zur Seite. Bei einem Durchgangsloch für eine M8-Schraube reicht das, damit die Schraube klemmt oder das Gegenstück nicht mehr passt.
Ein Bohrständer nimmt dir drei Dinge ab. Erstens den Winkel: Die Maschine läuft auf einer Säule und bewegt sich nur auf und ab. Zweitens die Tiefe: Ein Tiefenanschlag stoppt den Vorschub bei jedem Loch an derselben Stelle. Drittens die Kraft: Du drückst über einen Hebel, statt mit dem ganzen Körper hinter der Maschine zu stehen. Das schont Bohrer und Handgelenk.
Wer viele gleiche Löcher braucht — Lochreihen für Regalbolzen, Bohrungen in Profilen, Kernlöcher für Gewinde — merkt den Unterschied schon nach dem zweiten Werkstück. Und wer statt der Bohrmaschine lieber den Akku nutzt, findet im Beitrag über den Bohrständer für Akkuschrauber die Unterschiede und Grenzen dieser Variante.
Die Technik im Detail: Eurohals, Grundplatte und Säulenführung
Ein Bohrständer besteht aus wenigen Teilen. Jedes davon entscheidet mit, wie genau er arbeitet.
Eurohals: das Maß, an dem alles hängt
Die Maschine sitzt in einer Klemmaufnahme am Schlitten. Bei Heimwerkermaschinen ist dafür der Eurohals üblich: ein zylindrischer Bund hinter dem Bohrfutter mit 43 mm Durchmesser. Hat deine Bohrmaschine diesen Hals, passt sie in praktisch jeden Bohrständer mit 43-mm-Aufnahme. Fehlt er, brauchst du einen Adapter — oder einen anderen Ständer. Miss deshalb vor dem Kauf mit dem Messschieber nach, statt dich auf eine Produktbeschreibung zu verlassen.
Säule, Schlitten und Grundplatte
Der Schlitten mit der Maschine läuft an einer Säule. Bei einfachen Modellen ist das ein Rundrohr mit aufgesetzter Zahnstange; ein Ritzel am Hebel greift in die Zähne und bewegt den Schlitten. Andere Ständer haben eine Zahnsäule, bei der Führung und Verzahnung ein Bauteil sind. Entscheidend ist nicht die Bauart, sondern das Spiel: Jeder Zehntelmillimeter Luft in der Führung landet als Versatz an der Bohrerspitze.
Die Grundplatte trägt das Ganze. Gegossene Platten aus Grauguss oder Aluguss sind schwerer und verwinden sich weniger als gekantetes Stahlblech. Schlitze oder T-Nuten in der Platte erlauben es, einen Maschinenschraubstock oder eine Anschlagleiste festzuschrauben. Wichtig sind außerdem Hublänge — wie weit sich der Schlitten mit dem Hebel bewegen lässt — und der Tiefenanschlag mit Skala. Beide Werte stehen im Datenblatt des Herstellers.
Für das Bohren von Kernlöchern brauchst du diese Genauigkeit besonders. Wie du den richtigen Durchmesser für ein Gewinde bestimmst, steht im Beitrag zur Bohrung für ein M8-Gewinde: 6,8 mm, und zwar senkrecht.
Welche Bohrmaschine für den Bohrständer passt
Nicht jede Maschine eignet sich gleich gut. Die beste Bohrmaschine für den Bohrständer hat vier Eigenschaften:
- Eurohals mit 43 mm, damit sie ohne Adapter sitzt.
- Netzbetrieb: Gerade beim Bohren in Stahl läuft die Maschine lange unter Last. Ein Kabelgerät hält die Leistung gleichmäßig, ein Akku wird nach und nach schwächer.
- Stufenlose Drehzahlregelung mit Vorwahlrad, damit du die Drehzahl an Bohrerdurchmesser und Material anpassen kannst.
- Feststellknopf am Schalter, damit die Maschine im Ständer durchläuft, während du mit beiden Händen Hebel und Werkstück führst.
Die Schlagfunktion bleibt im Ständer ausgeschaltet. Sie ist für Beton gedacht und schlägt im Ständer nur die Führung aus. Auch das Gewicht spielt mit: Eine schwere Schlagbohrmaschine zieht den Schlitten nach unten, und bei leichten Ständern ohne Rückholfeder musst du sie bei jedem Hub wieder hochkurbeln.
Mobiler Bohrständer oder stationäre Lösung: was zu deinem Projekt passt
Unter dem Begriff laufen zwei verschiedene Geräte. Der klassische Bohrständer steht auf der Werkbank und wird im Idealfall festgeschraubt. Ein mobiler Bohrständer dagegen ist eine leichte Bohrführung: zwei Führungsstangen, eine kleine Fußplatte, eine Aufnahme für die Maschine. Du setzt ihn auf das Werkstück, nicht das Werkstück unter ihn.
Der mobile Ständer spielt seine Stärke dort aus, wo das Werkstück nicht auf die Werkbank passt: eine Arbeitsplatte, ein Türblatt, ein bereits montierter Schrank, ein Pfosten im Garten. Er sorgt für einen rechten Winkel, mehr nicht. Für Metall und große Bohrer fehlen ihm Masse und Steifigkeit; der Vorschub kommt aus deiner Hand, und die Führung gibt unter Druck nach.
Der stationäre Bohrständer für die Bohrmaschine ist die bessere Wahl, wenn du kleinere Werkstücke bearbeitest, oft in Metall bohrst oder Serien brauchst. Er steht fest, das Werkstück liegt sicher im Schraubstock, und der Hebel übersetzt deine Kraft.
| Merkmal | Mobiler Bohrständer | Stationärer Bohrständer |
|---|---|---|
| Einsatz | großes oder montiertes Werkstück | Werkstück auf der Werkbank |
| Material | Holz, Platten, dünnes Blech | Holz, Stahl, Aluminium |
| Steifigkeit | gering | mittel bis hoch |
| Tiefenanschlag | einfach | mit Skala, feiner einstellbar |
| Platzbedarf | Schublade | fester Platz auf der Werkbank |
Bei größeren Durchmessern in Stahl, etwa einem Kernloch von 8,5 mm, ist der mobile Ständer meist überfordert. Welcher Bohrer für ein M10-Gewinde der richtige ist und worauf es dabei ankommt, steht im Beitrag M10-Gewinde: welcher Bohrer der richtige ist.
Bohrständer selbst testen: worauf du beim Kauf achten solltest
Ein Bohrständer-Test aus dem Netz sagt dir, welche Ausstattung ein Modell hat. Ob das Exemplar vor dir genau arbeitet, prüfst du am besten selbst — im Baumarkt oder direkt nach dem Auspacken, solange du es noch zurückgeben kannst.
- Spiel prüfen: Schlitten ganz nach unten fahren und seitlich daran ziehen. Spürbares Wackeln an der Aufnahme bedeutet später Versatz am Loch. Viele Ständer haben Stellschrauben, mit denen sich die Führung nachstellen lässt; frag danach.
- Winkel prüfen: Einen langen, geraden Bohrer oder ein Rundmaterial einspannen und einen Anschlagwinkel daneben auf die Grundplatte stellen. Prüfe in zwei Richtungen, von vorn und von der Seite.
- Grundplatte ansehen: Liegt sie auf einer ebenen Fläche plan auf? Verwindet sie sich, wenn du an einer Ecke drückst?
- Tiefenanschlag einstellen: Lässt er sich festklemmen, ohne dass er beim ersten Hub verrutscht? Ist die Skala lesbar?
- Rückholfeder und Hebel: Kehrt der Schlitten von selbst zurück? Lässt sich der Hebel ohne Ruckeln bewegen?
Ein schwenkbarer Kopf für Schrägbohrungen klingt praktisch, ist aber oft die Stelle, an der sich das meiste Spiel versteckt. Wer fast nur senkrecht bohrt, ist mit einem starren Ständer besser bedient.
Wer überwiegend Metall bearbeitet, sollte zusätzlich wissen, wie sich die Werkstoffe beim Bohren unterscheiden. Einen Überblick über Stahl, Aluminium und Messing gibt der Beitrag zu Metallarbeiten im Heimwerker-Atelier.
Praxis: So bohrst du an der Werkbank gerade und sauber
Der Ständer allein macht noch kein gutes Loch. Die Arbeitsschritte machen es.
Vorbereiten und einspannen
Schraube den Ständer auf die Werkbank oder auf ein schweres Brett, das du mit Zwingen festsetzt. Ein Ständer, der beim Bohren wandert, ist schlimmer als gar keiner. Reiß die Bohrung an und körne sie: Die kleine Kuhle führt die Bohrerspitze, bevor sie greift.
Das Werkstück gehört bei Metall immer in einen Maschinenschraubstock, nie in die Hand. Wenn sich ein Bohrer verhakt, dreht er ein Blech schneller herum, als du loslassen kannst. Schutzbrille auf, lange Haare zurück, Ärmel eng. Keine Handschuhe an der laufenden Maschine — ein Handschuh, der sich am Bohrer verfängt, zieht die Hand mit.
Drehzahl, Vorbohren und Kühlung
Je größer der Bohrer und je härter das Material, desto niedriger die Drehzahl. Als Richtwert gilt für HSS-Bohrer in Baustahl eine Schnittgeschwindigkeit von etwa 20 bis 30 m pro Minute; daraus ergibt sich die Drehzahl mit n = Schnittgeschwindigkeit × 1000 ÷ (π × Durchmesser). Für einen 8,5-mm-Bohrer sind das rund 750 bis 1.100 Umdrehungen pro Minute, für einen 3-mm-Bohrer entsprechend mehr. Die Werte stammen aus den Tabellenbüchern für Metallbearbeitung; Herstellerangaben auf der Bohrerverpackung haben Vorrang.
Bohre größere Löcher in Stahl in zwei Stufen vor: erst mit einem kleinen Bohrer, etwa 3 bis 4 mm, dann mit dem Enddurchmesser. Die Querschneide des großen Bohrers muss dann kaum noch arbeiten. Ein paar Tropfen Schneidöl verlängern die Standzeit des Bohrers deutlich und sorgen für eine sauberere Bohrungswand. Heb den Bohrer zwischendurch an, damit die Späne abreißen.
Holz, Tiefenanschlag und Serien
In Holz legst du ein Opferbrett unter das Werkstück. Es verhindert, dass der Bohrer beim Austritt Fasern ausreißt. Forstnerbohrer für Topfbänder oder Sacklöcher laufen im Ständer ruhig und gerade — freihand rutschen sie gern weg. Für Serienbohrungen schraubst du eine Anschlagleiste auf die Grundplatte und stellst den Tiefenanschlag einmal ein; jedes weitere Loch sitzt dann an derselben Stelle und gleich tief.
Führung statt Augenmaß ist übrigens dasselbe Prinzip, das bei der Wahl zwischen Tauchsäge und normaler Kreissäge den Ausschlag gibt.